
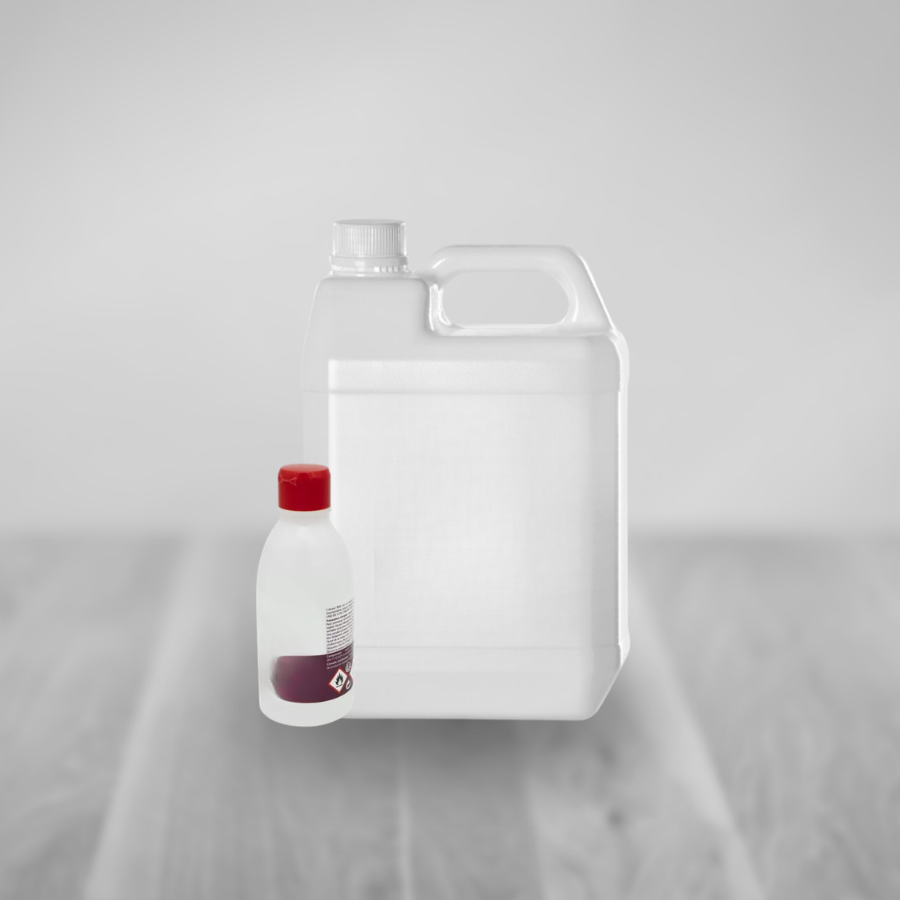
Machine de remplissage d’alcool dénaturé : l’essentiel en 30 secondes
Résumé technique
L’alcool dénaturé (éthanol dénaturé à 70-96 %) est un liquide très fluide, incolore et non moussant. Son comportement en dosage est simple : un bec à clapet avec une bonne étanchéité métal sur métal convient parfaitement.
La contrainte centrale n’est pas le produit lui-même, mais son environnement de production : l’alcool est classé liquide très inflammable (point d’éclair ≈ 13 °C pour l’éthanol à 96 %). Ses vapeurs forment des mélanges explosifs avec l’air dans les limites de 3,3 à 27,7 % en volume. La zone de remplissage est une zone ATEX qui nécessite une aspiration au plus près du bec de dosage et des équipements certifiés.
L’alcool n’est pas corrosif pour les métaux. Les pièces en contact avec le produit sont en inox. Une contrainte spécifique s’applique sur les pièces en matière plastique : aucune pièce PVC de plus de 100 mm × 100 mm ne doit être présente dans la zone de dosage, pour éviter tout risque d’accumulation de charges électrostatiques susceptibles de créer une étincelle.
Pourquoi le remplissage d’alcool dénaturé présente-t-il des contraintes spécifiques ?
L’alcool dénaturé est un éthanol rendu impropre à la consommation par l’ajout de substances dénaturantes (méthanol, acétate d’éthyle, méthylisobutylcétone…). Il conserve toutes les propriétés physiques de l’éthanol, notamment son inflammabilité et sa volatilité élevées.
Un liquide très inflammable aux vapeurs explosives
L’éthanol est classé liquide très inflammable (H225) selon le règlement CLP. Son point d’éclair en coupelle fermée est d’environ 13 °C pour l’éthanol à 96 %, soit une température bien inférieure aux conditions normales de travail en atelier. Dès que la température ambiante dépasse 13 °C, le produit émet suffisamment de vapeurs pour former un mélange explosif avec l’air en présence d’une source d’ignition.
Les vapeurs d’éthanol sont plus lourdes que l’air. Elles s’accumulent au niveau du sol et des zones basses de l’atelier, notamment à proximité des machines de dosage. Elles peuvent se propager à distance et provoquer un retour de flamme depuis une source d’ignition éloignée.
La zone de remplissage est une zone ATEX
La zone de remplissage d’alcool dénaturé est systématiquement classée en zone ATEX (zone 1 ou zone 2 selon la fréquence d’apparition des vapeurs et la ventilation en place). Cette classification impose :
- Des équipements électriques et non-électriques certifiés ATEX (moteurs, capteurs, câblage, éclairage).
- Une aspiration localisée au plus près du bec de dosage, pour capter les vapeurs à la source avant qu’elles ne s’accumulent dans la zone de travail.
- Une mise à la terre et une continuité électrique sur tous les éléments métalliques de la ligne pour éviter les décharges électrostatiques.
- L’absence de sources d’ignition dans la zone (pas d’outils produisant des étincelles, pas de flammes nues).
Le risque électrostatique : la contrainte sur les pièces plastiques
L’alcool est un bon vecteur de charges électrostatiques. Lors de l’écoulement du produit dans les conduites et au niveau du bec de dosage, des charges électrostatiques peuvent s’accumuler sur les surfaces isolantes. Si cette accumulation atteint un seuil suffisant, la décharge peut provoquer une étincelle dans une atmosphère riche en vapeurs d’alcool.
Pour prévenir ce risque, une règle de conception s’applique sur les lignes de dosage d’alcool dénaturé : aucune pièce isolante (PVC, plastique) de plus de 100 mm × 100 mm ne doit être présente dans la zone de dosage. Au-delà de cette dimension, la surface de la pièce est suffisante pour accumuler une charge électrostatique dangereuse. En effet, les pièces en contact avec le produit sont donc en inox ou en matériaux conducteurs adaptés, et les raccords plastiques de grande dimension sont proscrits.
Un produit non corrosif, facile à doser
Contrairement à la javel ou au vinaigre, l’alcool dénaturé n’est pas corrosif pour les matériaux métalliques courants. L’éthanol est inerte vis-à-vis de l’inox, de l’aluminium anodisé et de la plupart des aciers. Les joints en PTFE (téflon) sont recommandés pour leur résistance aux solvants organiques et leur compatibilité avec l’éthanol.
Du côté du dosage, le comportement est simple : liquide très fluide, non moussant, densité stable (0,789 à 0,816 g/cm³ selon la concentration). Un dosage volumétrique avec bec à clapet simple est parfaitement adapté.
Quelles contraintes influencent réellement le remplissage d’alcool dénaturé ?
| Contrainte | Impact sur le remplissage | Élément technique à prévoir |
|---|---|---|
| Point d’éclair bas (≈ 13 °C) | Vapeurs explosives en conditions normales de travail | Zonage ATEX, équipements certifiés, aspiration localisée |
| Vapeurs plus lourdes que l’air | Accumulation au sol et dans les zones basses | Aspiration au niveau du bec, ventilation basse de l’atelier |
| Risque électrostatique | Accumulation de charges sur les pièces plastiques isolantes | Pas de pièce PVC > 100 mm × 100 mm, mise à la terre, continuité électrique |
| Produit très fluide | Risque de goutte en fin de dosage | Bec à clapet simple avec étanchéité métal sur métal précise |
| Non corrosif | Aucune contrainte spéciale sur les métaux | Inox standard, joints PTFE recommandés |
| Métrologie légale | Obligations sur les bidons préemballés 5 à 20 L | Dosage pondéral ou volumétrique certifié métrologie légale |
Quelle technologie de dosage choisir ?
Dosage volumétrique avec bec à clapet
C’est la solution la plus adaptée à l’alcool dénaturé. Le produit est très fluide, homogène et non moussant. Un bec à clapet simple, dont l’étanchéité est assurée par contact métal sur métal, convient parfaitement. Il évite les gouttes en fin de dosage, se nettoie facilement et peut être autoclavé sans démontage. La section de passage du bec doit être ajustée à la fluidité du produit pour maîtriser l’inertie résiduelle en fin de cycle.
Dosage pondéral
Recommandé pour les applications soumises à métrologie légale ou pour les lignes qui conditionnent plusieurs concentrations d’alcool (70 %, 90 %, 96 %) dont les densités différent. Le dosage pondéral garantit la masse nette indépendamment de la concentration du lot.
Quels formats d’emballage pour l’alcool dénaturé ?
- Bidons PEHD 5 L et 20 L : formats dominants pour la distribution professionnelle et la grande distribution. Les bidons sont opaques (protection des vapeurs) et équipés de bouchons étanches.
- Fûts 200 L : pour les industriels et les revendeurs en vrac.
- Cubitainers 975 L / IBC : pour les grandes quantités industrielles.
Ainsi, la ligne de conditionnement doit être conçue pour que les emballages soient fermés le plus rapidement possible après le remplissage, afin de limiter les émissions de vapeurs dans l’atelier.
Aspiration et zonage ATEX : comment organiser la ligne ?
La sécurité d’une ligne de remplissage d’alcool dénaturé repose sur l’élimination de toutes les sources d’ignition dans la zone ATEX et sur la maîtrise des concentrations de vapeurs.
- Aspiration localisée au bec de dosage : captation des vapeurs à la source, au plus près du point d’émission. C’est la mesure la plus efficace pour maintenir la concentration en vapeurs en dessous de la limite inférieure d’explosivité (LIE = 3,3 % en volume).
- Ventilation générale de l’atelier : ventilation basse pour chasser les vapeurs denses qui s’accumulent au sol.
- Mise à la terre systématique : tous les éléments métalliques de la ligne (machine, cuve, tuyauteries, emballages) doivent être reliés à la terre pour éviter les décharges électrostatiques.
- Continuité électrique : les connexions électriques entre pièces métalliques doivent être vérifiées et maintenues. Un raccord plastique interposé entre deux pièces métalliques interrompt la continuité et crée un point d’accumulation électrostatique.
- Équipements ATEX certifiés : tous les équipements électriques et non-électriques de la zone classée doivent être certifiés pour le groupe de gaz IIB (éthanol). MOM fabrique des machines de remplissage liquide ATEX adaptées à ces environnements.
Pourquoi les essais restent-ils indispensables ?
La validation en conditions réelles permet de vérifier la propreté du dosage et de confirmer le bon dimensionnement du système d’aspiration sur la ligne réelle. MOM organise des essais sur vos produits et vos formats d’emballage pour vérifier :
- la précision de dosage et la conformité métrologique
- la propreté du dosage (absence de gouttes, de traces sur le col du bidon)
- l’efficacité de l’aspiration localisée sur la ligne réelle
- la continuité électrique et la mise à la terre de l’ensemble de la ligne
- les temps de changement de format et de nettoyage
Échangeons sur votre cahier des charges et vos contraintes de production.
Conclusion
Pour conclure, le remplissage industriel d’alcool dénaturé repose sur trois décisions : classer correctement la zone de remplissage en zone ATEX et équiper la ligne en conséquence (aspiration localisée, équipements certifiés, mise à la terre), éliminer tout risque électrostatique en proscrivant les pièces plastiques isolantes de grande dimension (pas de PVC > 100 mm × 100 mm), et choisir un bec à clapet adapté à la fluidité du produit pour garantir la propreté du dosage.
MOM Packaging conditionne les alcools et solvants industriels depuis 1927, avec les précautions ATEX, la mise à la terre et la continuité électrique intégrées de série. Retrouvez également nos machines de remplissage liquide ATEX.
Louis Derangère
CEO de MOM Packaging — Ingénieur en automatisation industrielle et expert du dosage de précision.